

CNC 밀링머신 툴 라이브러리 수정 장치
1. 공구 매거진 유형 결정
자동 공구 교환 장치에는 모자형 공구 라이브러리, 디스크형 공구 라이브러리, 체인형 공구 라이브러리 등 다양한 유형이 있습니다. 이 섹션에서는 "공작기계 및 CNC 공작기계"에 대한 전문 지식을 다룹니다. 자료를 참조하고, 필요에 따라 분석하고, 도구 라이브러리의 사용 매개변수를 결정하고, 적절한 도구 라이브러리를 선택합니다. 현재 CNC 밀링 머신용 장비는 20개 이하의 절삭 공구로 제품을 가공합니다. 각 유형의 공구 라이브러리 특성과 기업의 요구 사항을 분석하여 자동 공구 교환 장치는 공구 용량이 24이고 공구 라이브러리의 매개변수 표시기를 갖춘 디스크형 공구 라이브러리를 채택하는 것으로 결정되었습니다.
2. 브라켓 디자인
브라켓은 공구 매거진 공작기계를 연결하는 연결 부품입니다. 브래킷 디자인은 기계 CAD/CAM 및 기계 기초에 대한 전문 지식을 활용합니다. 공작기계와 공구 매거진의 치수, 공구 매거진의 무게를 측정하여 브래킷을 구조적으로 설계합니다. CAD 소프트웨어는 브래킷 구조를 최적화하고 브래킷 도면 설계를 완성하기 위한 솔리드 모델링 시뮬레이션에 사용됩니다.
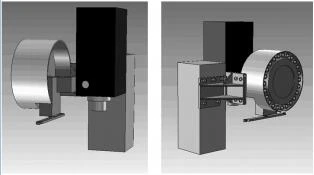
그림 1 툴 매거진 설치 위치의 시뮬레이션 다이어그램
플랫밀링, 슬롯밀링, 키 가공 등 브라켓 가공 부분은 당사에서 직접 완성합니다. 이 부분의 전문지식은 "가공교육"과 "CNC가공교육"에서 학습하였습니다.
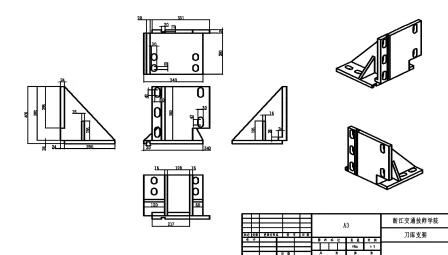
그림 2 브래킷 디자인
3. 툴 매거진 설치
갠트리를 사용하여 브래킷을 메인 샤프트 기둥의 지정된 설치 위치로 들어 올립니다. 일치하는 표면의 정확한 설치를 보장하기 위해 기둥과 브래킷의 설치 표면을 청소하십시오. 기둥의 키 홈에 브래킷의 위치 지정 키를 삽입합니다. 위치 지정 키를 통해 브래킷을 이동하여 기둥과 함께 정확하게 위치를 지정하세요. 고정 볼트를 사용하여 브래킷을 기둥에 고정합니다. 브래킷의 위치를 조정하려면 기둥에 볼트 구성 요소를 설치하십시오.
갠트리를 사용하여 공작 기계 근처의 자동 공구 교환 장치를 들어 올리고 자동 공구 교환 장치의 지지 액세서리를 제거합니다. 자동공구교환장치를 브라켓 위치까지 올려 자동공구교환장치를 조정한 후 브라켓에 볼트로 고정합니다. 신호선, 전력선, 공기회로를 연결합니다.
4. 시스템 설계
시스템 설계는 전기전자 기술, 공작기계 전기 제어 및 PLC에 대한 전문 지식이 적용되는 매우 포괄적인 작업입니다.
(1) 전기 시스템 설계. 자동공구교환장치의 인덱싱 모터 및 나이프 암 모터 제어를 위한 강전류부 설계. M2와 M6은 각각 자동 공구 교환 장치의 인덱싱 모터와 툴 암 모터를 나타냅니다. KM02, KM03은 자동공구교환장치의 정역방향 제어접촉기로 정역방향 모터가 연동되어 있습니다. KM06은 나이프 암 모터용 접촉기입니다. 나이프 암 모터는 한 방향으로만 작동하므로 내부 기계 구조 변환을 통해 나이프 암이 시계 방향과 반시계 방향으로 회전하므로 공구 교환 동작을 위한 접촉기가 하나만 있습니다. QF03, QF06은 과부하시 회로를 차단하여 안전한 작동을 보장하는 기중차단기입니다. ZM02 및 ZM06은 개폐시 모터가 부담하는 전압 및 전류 파형을 개선하는 데 사용되는 흡수 회로입니다.
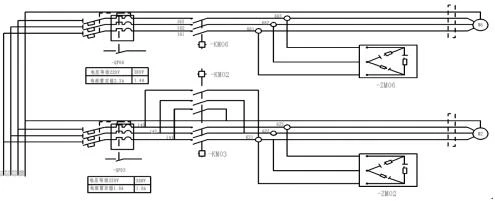
그림 3 전기 회로도
(2) 접촉기 회로 설계. 이 섹션은 주로 PMC의 출력 신호를 켜거나 끄는 것을 제어합니다. KA02, KA03 및 KA06은 각각 KM02, KM03 및 KM06 코일에 전원을 공급하는 물리적 중간 릴레이를 제어합니다.
(3) 역절단 및 역절단 동작을 제어합니다. YV2 및 YV3 솔레노이드 밸브는 각각 물리적 릴레이 KA04 및 KA05에 의해 제어됩니다.
5. 공작기계 디버깅
이 작업에서는 "CNC 공작 기계 유지 관리" 및 "CNC 원리 및 응용"에 대한 전문 지식이 사용되었습니다. 디버깅하기 전에 시스템 매개변수를 설정하고 K 매개변수에 K3.3=1K5.5=1를 설정하여 단일 단계 도구 변경(M80-M86)을 달성합니다.
(1) 자동 공구 교환 장치 위치 조정. 자동 공구 교환 장치와 스핀들 사이의 상대 위치 결정은 공구 교환이 성공적으로 완료될 수 있는지 여부를 결정하는 데 중요합니다. M80(공구 홀더 수직), M81(공구 암 고정), M82(공구 위치 느슨함), M83(공구 교환), M84(공구 위치 고정), M85(공구 암 원점) 및 M86을 실행합니다. (공구 슬리브 수평) 공구 교환 암을 공구 교환 위치(M83)에 위치시키라는 명령을 순차적으로 수행합니다. 한쪽 공구 손잡이의 원추형 표면에 적연유를 고르게 바르고 공구 암에 올려 자동 공구 교환 장치의 위치를 조정합니다. 브래킷의 X 및 Y 미세 조정 나사를 조정하여 자동 공구 교환 장치의 위치를 조정하십시오. 동시에 핸드휠 모드에서 스핀들을 Z축에서 위아래로 움직여 스핀들 콘 구멍이 공구 핸들의 원추형 표면에 가볍게 닿도록 합니다. 스핀들 콘 구멍의 빨간색 리드를 관찰하십시오. 스핀들 콘 홀 표면에 적연유가 고르게 분포될 때까지 오일을 분포시킵니다. 자동 공구 교환 장치의 위치가 조정되도록 브래킷 나사를 조이십시오.
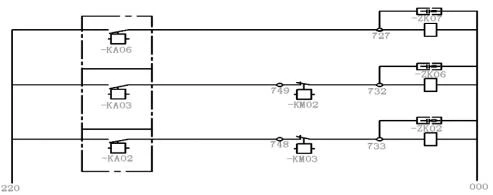
그림 4 접촉기 설계 다이어그램
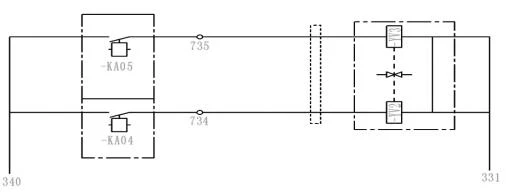
그림 5 공압 솔레노이드 밸브 회로도
(2) 공작기계의 두 번째 기준점(공구 교환점)을 설정합니다. 디버깅하기 전에 공작 기계는 기계적 원점으로 돌아가서 영점 복귀 작업을 수행해야 합니다. 일반적으로 기계적 원점은 공구 교환 지점보다 높습니다. K 매개변수에 K3.3=1 및 K5.5=1를 설정하려면 시스템 매개변수를 설정합니다. 시스템 매개변수 Z 50 # 1326을 입력하고 APC # 1851을 1로 설정하고 다시 시작하고 APZ # 1851을 1로 설정하고 다시 시작하면 이제 조정 전 매개변수가 설정됩니다. 스핀들 콘 구멍과 공구 홀더가 약간 접촉되도록 핸드휠 모드에서 Z축을 이동합니다. Z축을 0.3mm 위로 이동시키고 이 위치를 공구 교환점인 Z축의 두 번째 기준점으로 사용합니다. 공구교환점과 공작기계 원점의 Z값 차이를 파라메타 #1241에 입력하면 공구교환점인 공작기계의 두 번째 기준점이 설정됩니다.
(3) 스핀들 위치 설정. ATC의 작업 프로세스를 완료하려면 CNC 공작 기계가 스핀들 준정지 메커니즘을 설정해야 합니다. 공구가 스핀들에 설치되어 있기 때문에 절삭 중 테이퍼 구멍의 마찰력만으로는 절삭 토크를 전달할 수 없습니다. 따라서 스핀들의 앞쪽 끝에 돌출된 키가 설정됩니다. 공구를 스핀들에 설치할 때 공구를 원활하게 교환하려면 공구 홀더의 키홈을 돌출된 키와 정렬해야 합니다. 따라서 스핀들은 고정된 각도로 정확하게 정지되어야 합니다. 이를 통해 정확한 스핀들 정지가 ATC 프로세스를 달성하는 데 중요한 링크임을 알 수 있습니다. 스핀들 정확한 정지 설정은 스핀들 볼록 키와 공구 홀더 키 홈 사이의 정렬을 보장하기 위해 매개변수 # 4031을 통해 이루어집니다.
(4) 공구 교환 작업 확인. M80-M86 명령을 순차적으로 실행하여 공구 교환 작업을 단일 단계로 완료하고 공구 교환 작업이 정확하고 원활하게 수행되는지 확인하십시오.
(5) 자동 공구 교환 장치를 새로 고칩니다. PMC를 통해 공구 홀더 번호가 공구 번호와 일치하도록 설정합니다. 즉, 스핀들이 제로 공구이고 첫 번째 공구 위치가 첫 번째 공구에 해당하고 두 번째 공구 위치가 두 번째 공구에 해당합니다.
(6) 매개변수 재설정. 디버깅 후 재설정해야 하는 매개변수에는 #1320, #1326, K3.3, K5.5가 있습니다.
6. 결론
이 프로젝트에서는 자료를 검토하고 기업의 요구 사항을 분석하여 도구 라이브러리의 매개변수를 결정하고 적합한 도구 라이브러리를 선택했습니다. 공작기계와 툴매거진의 치수, 툴매거진의 중량을 측정하여 브라켓의 구조설계를 수행합니다. CAD 소프트웨어는 솔리드 모델링 시뮬레이션에 사용되어 브래킷 구조를 최적화하고 브래킷의 도면 설계를 완성합니다. 툴 매거진 시스템의 일부 설계 작업에 참여했습니다. 공구 매거진 위치 조정 작업을 완료했습니다. 요구 사항에 따라 공작 기계 매개 변수를 설정할 수 있습니다.
본 프로젝트의 실행 과정에는 "공작기계 및 CNC 공작기계", "기계 CAD/CAM", "기계 기초", "가공 교육", "CNC 가공 교육", "전기 및 전자 기술" 등의 전문 지식이 담겨 있습니다. , "공작기계 전기제어 및 PLC", "CNC 공작기계 유지보수", "CNC 원리 및 응용"을 적용하였습니다. 학습하는 동안 지식 포인트에 대한 더 깊은 이해를 얻었고 도구 라이브러리 수정에 좋은 역할을 했습니다. CNC 밀링 기계의 자동 공구 교환 장치에 대한 혁신 프로젝트의 완료는 기업 간의 기술 개발을 촉진하고 과학 연구의 속도를 촉진하며 CNC 전문 지식에 대한 더 나은 학습 및 이해를 위한 조건을 제공했습니다. 생산 효율성 향상 및 인적 자원 절약 개조된 공작기계는 복잡한 공정, 수많은 공정, 부품의 대량생산 등의 가공작업을 수행할 수 있습니다. 테스트를 통해 숙련된 작업자가 수동으로 공구를 교환하는 데 걸리는 평균 시간은 19초인 반면, 자동 공구 교환에 걸리는 평균 시간은 6초인 것으로 나타났습니다. 여러 공정과 절삭 공구를 사용하여 제품을 생산하면 생산 효율성이 크게 향상되고 생산 비용이 절감됩니다.


