

이러한 느린 와이어 처리 기술을 모두 이해하고 있습니까?
칩 프리 커팅이라고도 알려진 코어리스 커팅은 매우 작은 형상을 가공할 때 전극 와이어가 가공 형상 내에서 조밀한 궤적을 따르며 폐기물이 발생하지 않는 가공 방법입니다. 칩 프리 가공에는 다음 그림과 같이 나선형 경로와 평행 경로의 두 가지 방법이 있습니다. 코어 없이 절단할 경우 주절삭공구는 형상 전체를 제거하고 트리밍 가공에 적합한 여백을 남겨둡니다.
코어리스 가공 방법을 사용하지 않으면 주 절단에서 매우 작은 폐기물이 생성되어 하부 노즐에 떨어지기 쉽습니다. 첫째, 폐기물 수거가 어렵고, 둘째, 축 이동 시 하부 노즐이 손상되기 쉽고, 심지어 작업물의 위치가 이동되어 스크랩이 발생하기 쉽습니다. 코어리스 절단을 사용하는 목적은 주로 작은 구멍을 가공하기 위한 것이며 일부 사람들은 무인 기계의 목적을 달성하기 위해 코어리스 절단을 사용합니다. 2D/3D 경로 모두 코어리스 절단을 사용할 수 있습니다.
02 암수 금형이 같이 나옵니다.
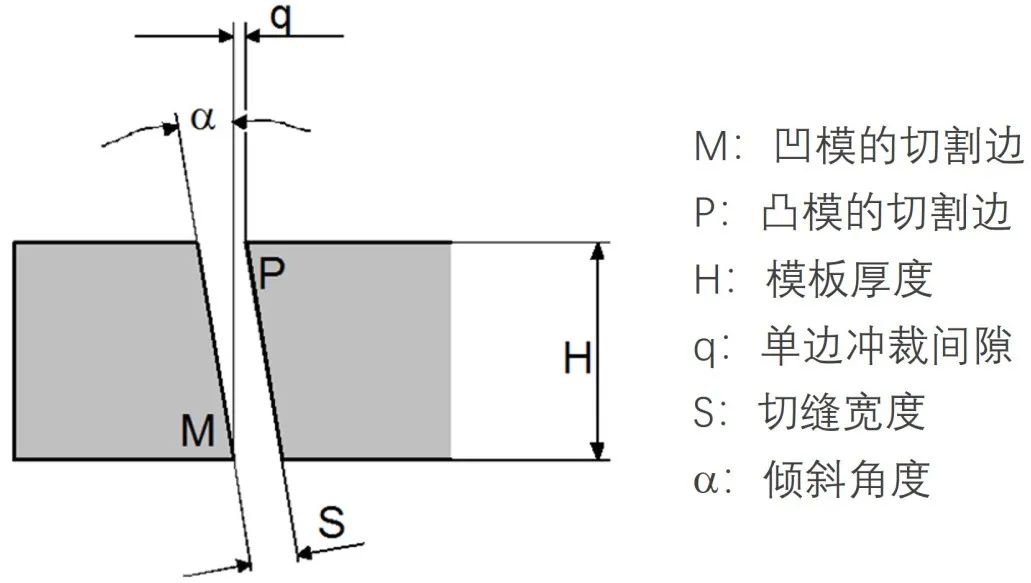
펀칭 다이 및 커팅 다이의 와이어 커팅 가공을 위해 비 테이퍼 커팅을 사용하는 경우 커팅 솔기의 폭은 일반적으로 펀칭 간격보다 큽니다. 따라서 볼록 다이(수)와 오목 다이(암)를 별도로 절단하려면 두 가지 재료를 준비해야 합니다. 템플릿에 적합한 각도를 설계하고 테이퍼 가공에 와이어 커팅을 사용하면 단일 템플릿에서 볼록 금형과 오목 금형을 모두 가공할 수 있어 생산 효율성이 크게 향상되고 재료비를 절감할 수 있습니다.
펀칭 간격 값은 제품 재질의 두께를 기준으로 구할 수 있으며, 절단 간격 폭은 전극선의 직경과 일방적인 방전 간격을 기준으로 계산할 수 있습니다. 템플릿의 두께도 알려져 있습니다. 이 데이터를 사용하여 와이어 절단에 필요한 절단 각도를 계산할 수 있습니다. 표시된 대로 각도 계산 공식은 다음과 같습니다. a=arctg [(Sq)/H]
03 결합부 가공
결합 부품의 처리는 올바른 전극선 오프셋 선택, 적절한 결합 간격 및 날카로운 모서리 청소에 따라 달라집니다. 결합 부품을 처리하는 단계는 다음과 같습니다.
1) 볼록한 금형을 가공합니다. 표준 매개변수를 사용하여 10mm x 10mm 펀치를 절단하고 치수를 측정합니다. 사용된 전극선의 오프셋이 0.223, 0.164, 134, 0.129이고 측정된 크기가 10.004mm라면 한 쪽에서 크기가 0.002mm 더 커진 것을 알 수 있다. 옆.
2) 오프셋을 조정합니다. 실제 돌출 크기는 0.00한쪽이 2mm 더 크기 때문에 전극 와이어 오프셋을 0.221, 0로 조정해야 합니다. .162, 0.132, 0.127.
3) 가공 다이의 오프셋을 계산합니다. 표준 오목 및 볼록 금형의 전극 와이어 오프셋은 동일합니다. 하지만 오목한 금형에서는 한쪽 맞춤의 여유 공간을 빼야 합니다. 느린 와이어 가공의 경우 꽉 끼워지는 간격은 일반적으로 0입니다.00한쪽에서 2mm이고 부드러운 끼워맞춤을 위한 간격은 0입니다.{{9} }0한쪽은 5mm입니다. 예를 들어 간격이 0.005mm인 경우 절단 다이의 전극 와이어 오프셋은 0.216, 0.157, 0.127, 0.122입니다.
4) 볼록한 금형을 오목한 금형에 맞추도록 협조하고, 맞춤 중에 공작물이 수직으로 배치되었는지 확인하십시오. 느린 와이어 커팅을 사용하여 한쪽 면에 0.005mm의 간격을 처리하면 더 부드럽게 끼워질 수 있습니다.
04 선형 절단
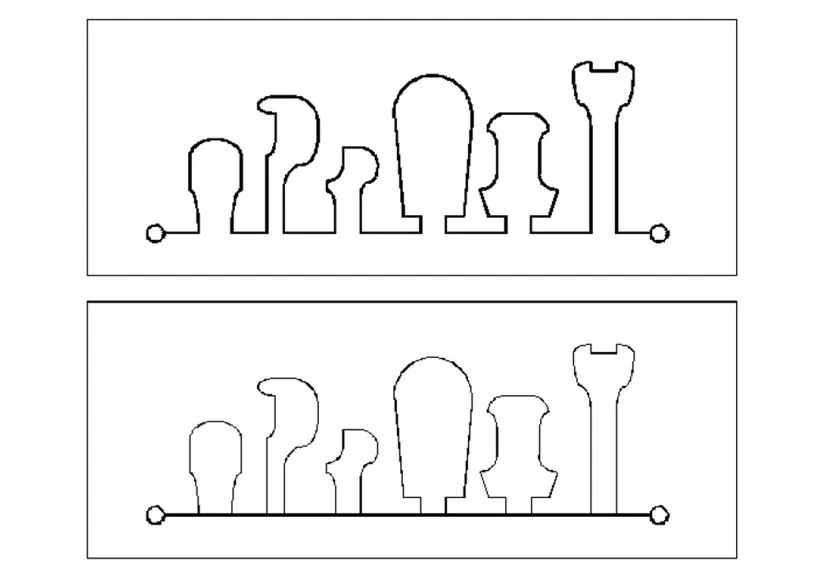
일련의 원통형 볼록 금형을 가공하기 위해 와이어 절단을 사용해야 하는 경우 프로그래밍 중에 이러한 볼록 금형 모양이 템플릿에 설계되어 서로 연결된 상태로 유지됩니다. 마지막으로 다음 그림과 같이 선형으로 절단되어 분리됩니다. 이 공정은 작은 돌출부의 장기간 연속 절단에 특히 적합합니다. 이 공정을 사용하려면 재료를 절약하고 절단 변형을 방지하는 목표를 달성할 수 있는 합리적인 배치가 필요합니다.
05 복합절단
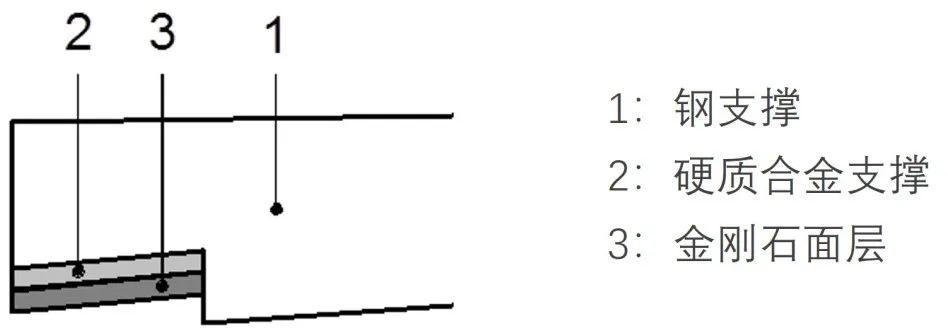
복합 절단은 서로 다른 재료로 구성된 공작물을 동시에 절단하는 것입니다. 복합 절단은 주로 다음 그림과 같이 펀칭 다이의 다양한 재료 조합 절단, 펀칭 및 전단 다이의 다양한 재료 조합 절단, 성형 터닝 도구를 사용하여 복합 재료 절단에 사용됩니다. 이러한 유형의 절단에서는 절단 안정성이 문제가 되며, 공정 변수를 선택할 때 가장 두껍거나 절단하기 어려운 부품을 기준으로 소재 선택을 고려할 수 있습니다.
06 스태킹 커팅
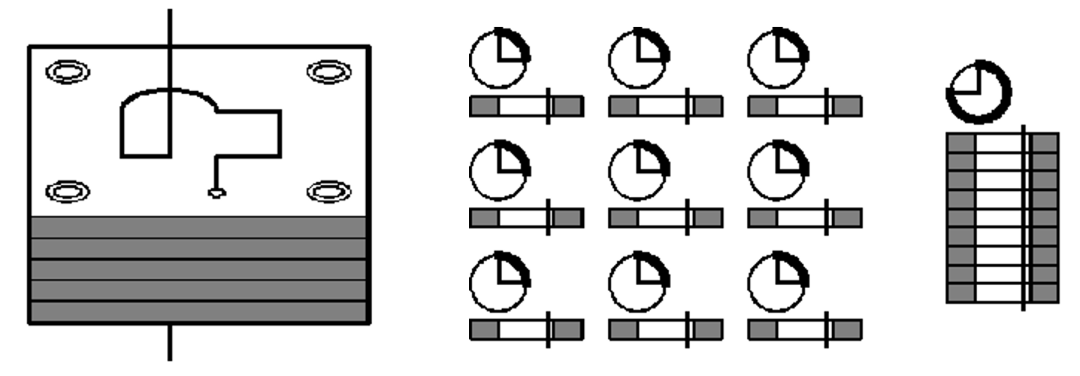
스태킹 절단은 다음 그림과 같이 부품을 쌓아서 동일한 모양과 재질의 공작물을 한 번에 절단하는 것을 말합니다. 이 공정은 박판 부품 절단에 사용되며, 단일 박판 절단보다 1회 큰 두께 절단의 전체 효율성이 훨씬 높습니다. 얇은 판을 나사나 전도성 접착제로 고정하여 전체 블록을 형성하고 다양한 부품 간의 전도성을 보장합니다. 또한 적층 두께는 너무 두꺼워서는 안 되며, 바람직하게는 150mm를 초과하지 않아야 합니다. 그렇지 않으면 적층 부품의 일관성에 대한 가공 정확도에 영향을 미칩니다.