

【 제조 기술 】 복잡한 가공 조건에서 밀링 커터 선택
절삭 가공에 있어서 가공 품질과 반복 정밀도를 극대화하기 위해서는 적합한 절삭 공구를 올바르게 선택하고 결정하는 것이 필요합니다. 까다롭고 어려운 가공의 경우 절삭 공구 선택이 특히 중요합니다.
고속 공구 경로
CAD/CAM 시스템은 고속 사이클로이드 공구 경로에서 절단 아크 길이를 정밀하게 제어하여 매우 높은 절단 정확도를 달성합니다. 밀링 커터가 모서리나 기타 복잡한 기하학적 모양을 절단할 때 절단량이 증가하지 않습니다. 이러한 기술 발전을 최대한 활용하기 위해 공구 제조업체는 고급 소직경 밀링 커터를 설계하고 개발했습니다. 작은 직경의 밀링 커터는 단위 시간당 더 많은 공작물 재료를 절단할 수 있으며 고속 공구 경로를 사용하여 더 높은 금속 제거율을 달성할 수 있습니다.
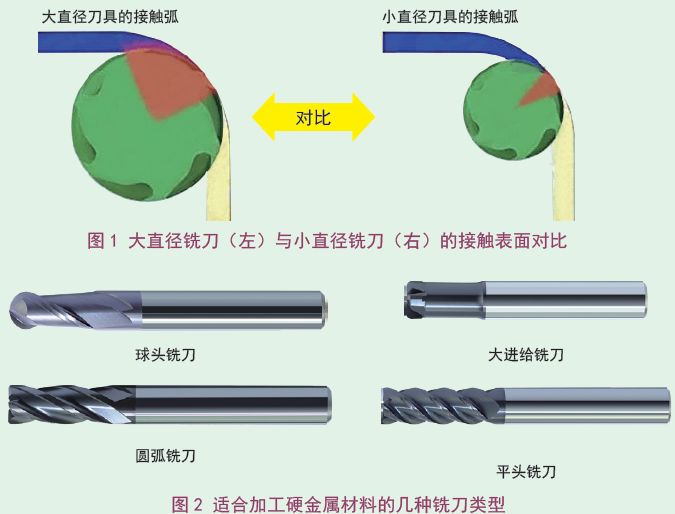
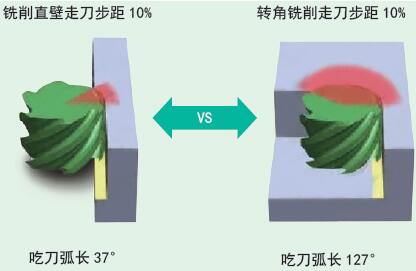
가공 중에 공구와 공작물 표면 사이의 과도한 접촉은 공구 고장을 쉽게 일으킬 수 있습니다. 효과적인 경험 법칙은 공작물의 가장 좁은 부분의 약 1/2 직경을 가진 밀링 커터를 사용하는 것입니다. 밀링 커터의 반경이 공작물의 가장 좁은 부분보다 작을 때 공구가 좌우로 움직일 수 있는 공간이 있어 최소 절단 각도를 얻을 수 있습니다. 밀링 커터는 더 많은 절삭날과 더 높은 이송 속도를 사용할 수 있습니다. 또한, 공작물의 가장 좁은 부분의 직경이 1/2인 밀링 커터를 사용하면 더 작은 절단 각도를 유지할 수 있으며 공구를 돌릴 때 증가하지 않습니다.
공작 기계의 강성은 사용할 수 있는 공구의 크기를 결정하는 데에도 도움이 됩니다. 예를 들어, 40도 공작 기계로 절단할 때 밀링 커터의 직경은 일반적으로 12.7mm 미만이어야 합니다. 더 큰 직경의 밀링 커터를 사용하면 기계의 하중 지지 능력을 초과하는 상당한 절삭력이 발생하여 진동, 변형, 표면 평활도 감소 및 공구 수명 단축을 초래할 수 있습니다.
최신 고속 공구 경로를 사용할 때 모서리의 밀링 커터에서 발생하는 소리는 직선 절단의 소리와 다르지 않습니다. 절단 과정에서 밀링 커터에서 나오는 소리는 동일하며 이는 심각한 열적, 기계적 충격을 받지 않았음을 나타냅니다. 밀링 커터는 코너를 돌거나 절단할 때마다 날카로운 휘파람 소리를 내는데, 이는 절단 각도를 줄이기 위해 밀링 커터의 직경 크기를 줄여야 할 수도 있음을 나타냅니다. 절단 시 발생하는 소리는 변하지 않고 유지됩니다. 이는 밀링 커터가 부담하는 절단 압력이 균일하고 일정하며 절단 각도가 일정하게 유지되기 때문에 공작물의 기하학적 형태가 변경되어도 위아래로 변동하지 않음을 나타냅니다.
좁은 부품 밀링
고이송 밀링 커터는 좁은 부품을 밀링하는 데 적합하며 칩이 얇아지는 효과를 생성하여 더 높은 이송률로 밀링을 수행할 수 있습니다.
나선형 밀링 홀과 밀링 리브 플레이트를 가공할 때 공구는 필연적으로 가공 표면과 접촉하게 됩니다. 그러나 고이송 밀링 커터를 사용하면 가공물과의 표면 접촉을 최소화하여 절삭 열과 공구 변형을 줄일 수 있습니다.
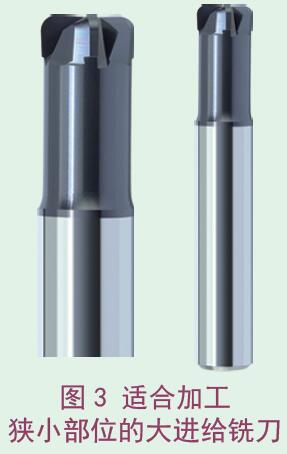
이 두 가지 가공 유형에서 고이송 밀링 커터는 일반적으로 절삭 중에 반 폐쇄 상태에 있습니다. 따라서 최대 방사형 절삭 단계는 밀링 커터 직경의 25%이어야 하며, 각 절삭의 최대 Z-절단 깊이는 밀링 커터 직경의 2%가 되어야 합니다. 나선형 밀링 구멍에서 밀링 커터가 나선형 절단 경로로 공작물을 절단할 때 나선형 절단 각도는 밀링 커터 직경의 2%인 Z 절삭 깊이에 도달할 때까지 2도 ~3도입니다.
고이송 밀링 커터가 절단 중에 열린 상태인 경우 반경 방향 절단 단계는 피삭재 재료의 경도에 따라 달라집니다. 경도가 HRC30-50인 공작물 재료를 밀링할 때 최대 반경 방향 절삭 단계는 밀링 커터 직경의 5%여야 합니다. 재료 경도가 HRC50보다 높을 때 각 절삭 단계의 최대 방사형 절삭 단계와 최대 Z 방향 절삭 깊이는 모두 밀링 커터 직경의 2%입니다.
밀링 직선 벽
평평한 리브 플레이트 또는 직선 벽을 밀링할 때 원형 아크 밀링 커터를 사용하면 최상의 결과를 얻을 수 있습니다. 4-6 블레이드 원호 밀링 커터는 직선 벽이 있거나 매우 개방된 영역의 프로파일 밀링에 특히 적합합니다. 밀링 커터의 절삭날이 많을수록 사용할 수 있는 이송 속도가 높아집니다. 그러나 가공 프로그래머는 여전히 공구와 공작물 사이의 표면 접촉을 최대한 최소화하고 더 작은 반경 방향 절단 폭을 사용해야 합니다. 강성이 낮은 기계에서 가공할 때는 공작물과의 표면 접촉을 줄일 수 있는 더 작은 직경의 밀링 커터를 사용하는 것이 유리합니다.
멀티 엣지 원호 밀링 커터의 보행 거리와 절삭 깊이는 고이송 밀링 커터와 동일합니다. 사이클로이드 공구 경로는 경화된 재료의 홈 절단에 사용될 수 있습니다. 밀링 커터의 직경이 슬롯 폭의 약 50%인지 확인하여 밀링 커터에 충분한 이동 공간을 제공하고 절단 각도가 증가하거나 과도한 절단 열을 발생시키지 않도록 하십시오.
특정 가공 공정에 가장 적합한 도구는 절단되는 재료뿐만 아니라 사용되는 절단 유형 및 밀링 방법에 따라 달라집니다. 절삭 공구, 절삭 속도, 이송 속도 및 가공 프로그래밍 기술을 최적화함으로써 더 낮은 가공 비용으로 부품을 더 빠르고 더 좋게 생산할 수 있습니다.


