

밀링 방법 및 전략의 완전한 컬렉션
1
밀링 방식
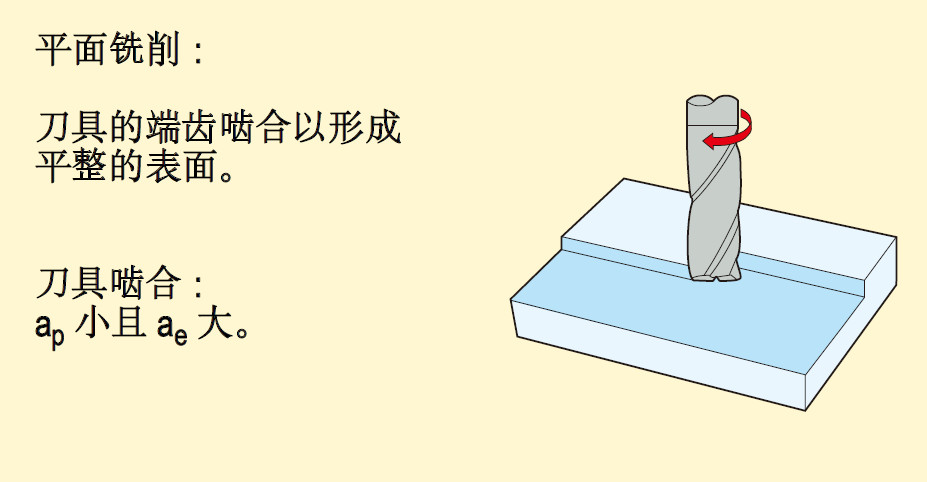
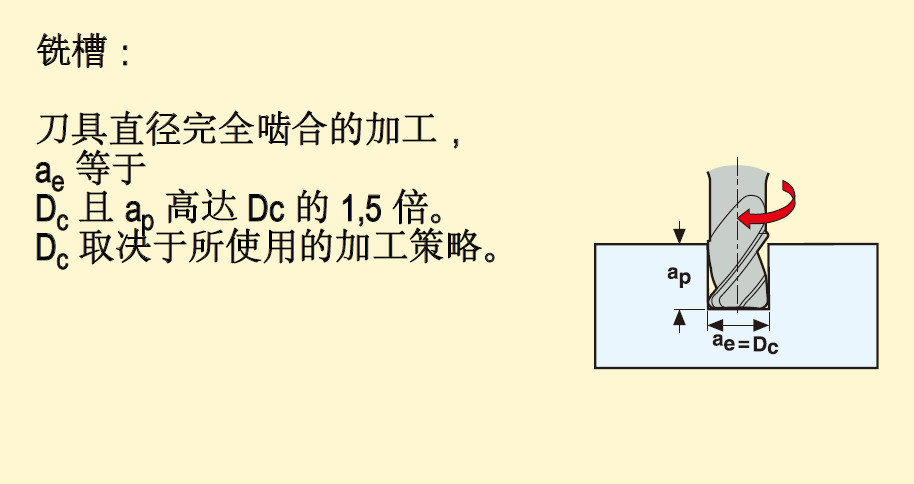
1) 기본 밀링 가공
포함: 플랫 밀링, 홈 밀링, 사이드 밀링, 프로파일 밀링.
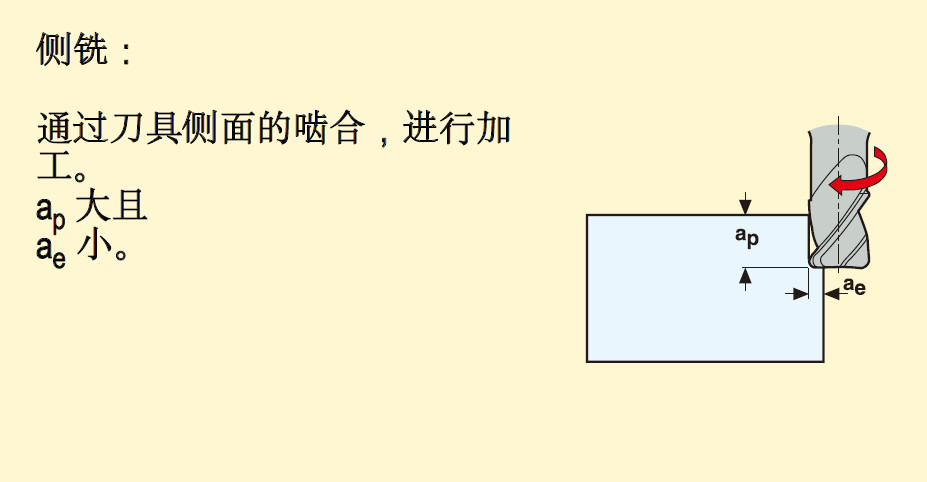
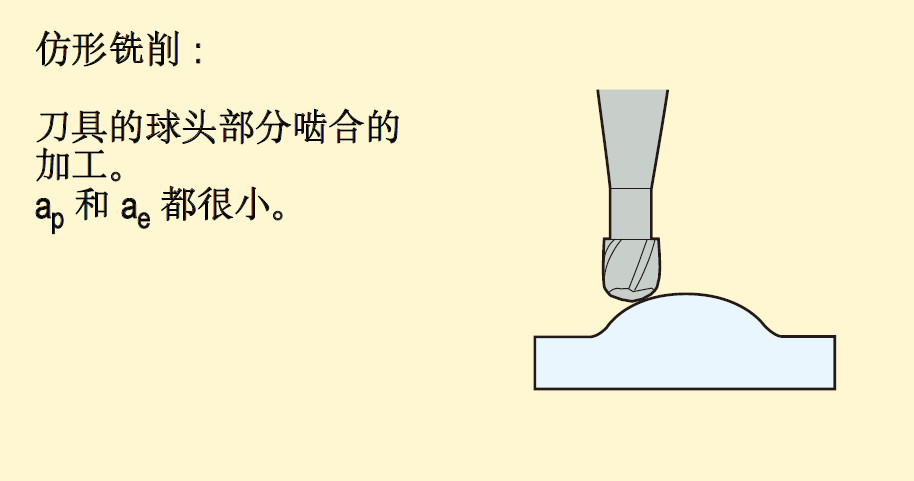
2) 고급 밀링 가공
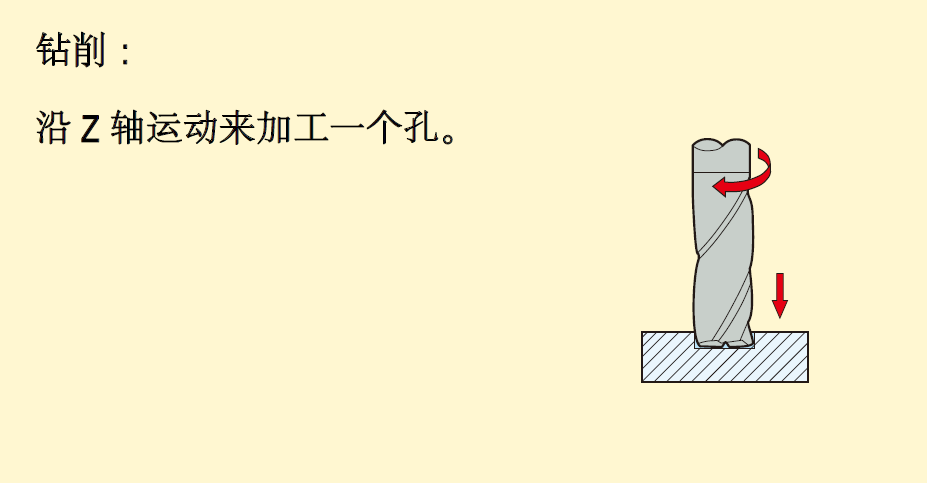
포함 사항: 경사 밀링, 나사 보간, 사이클로이드 밀링, 푸시-풀 프로파일 밀링, 슬롯 밀링, 윤곽 밀링 및 드릴링.
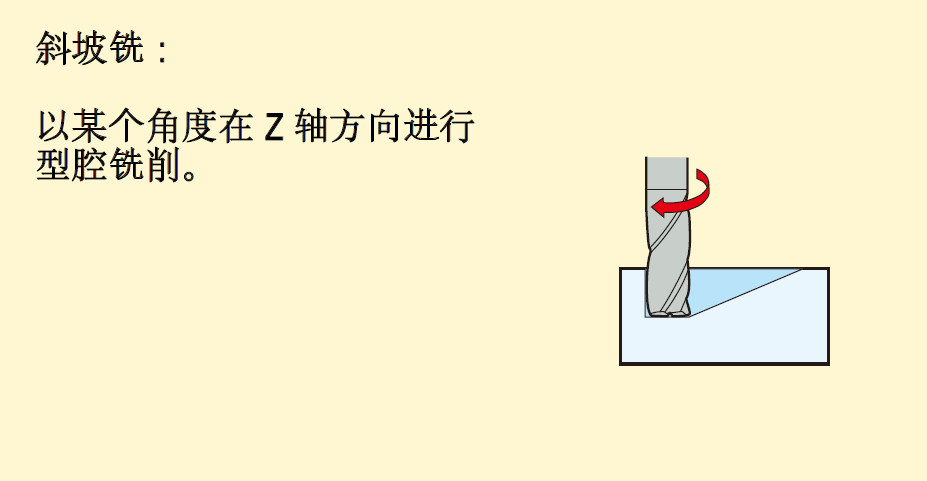
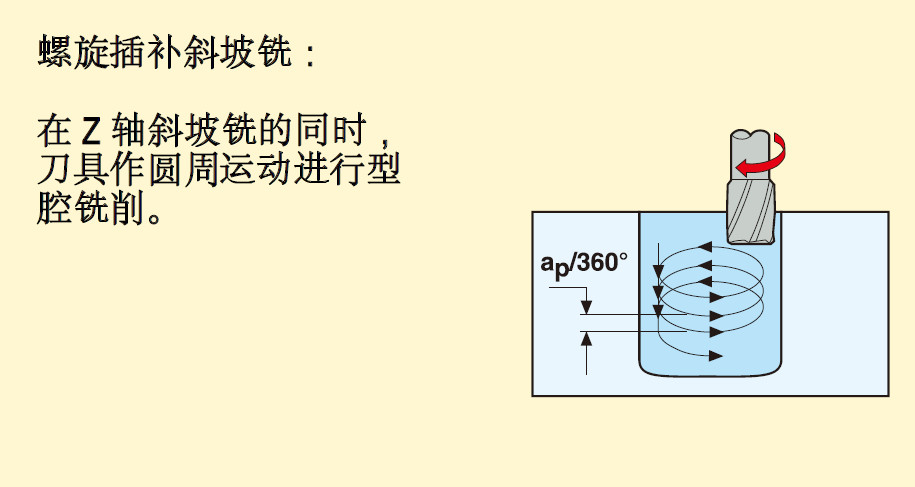
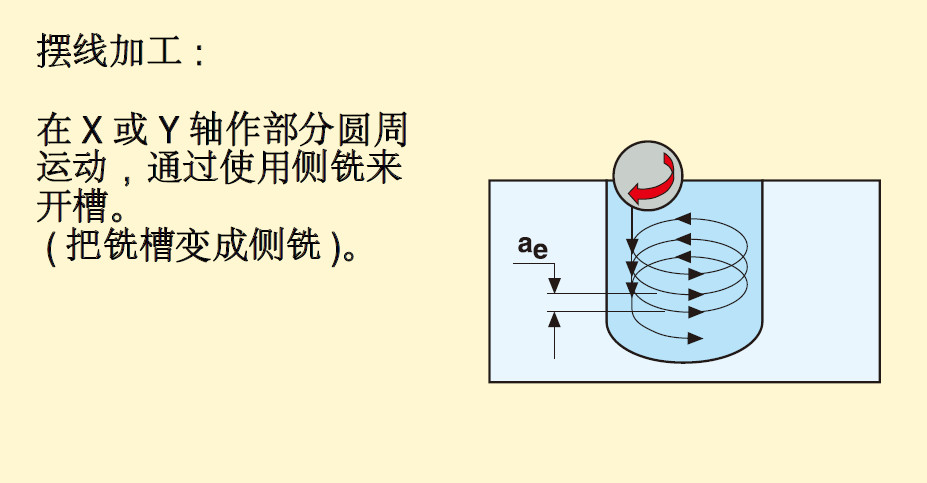
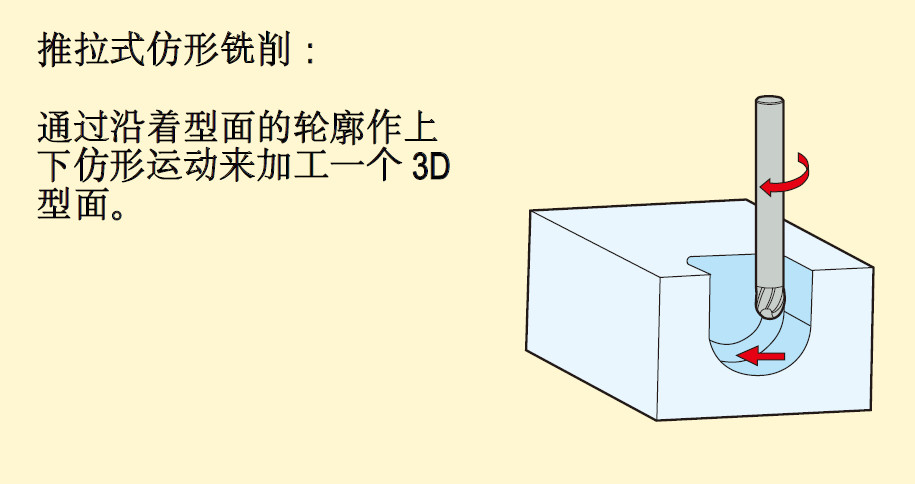
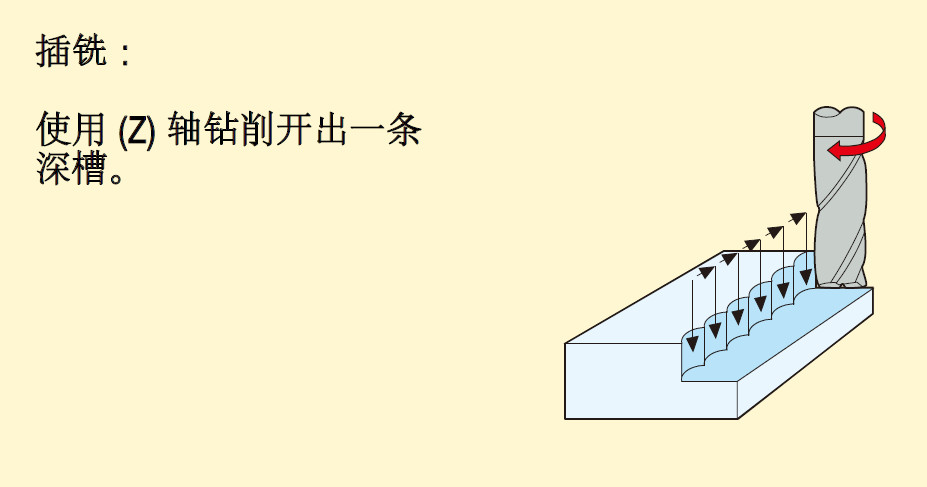
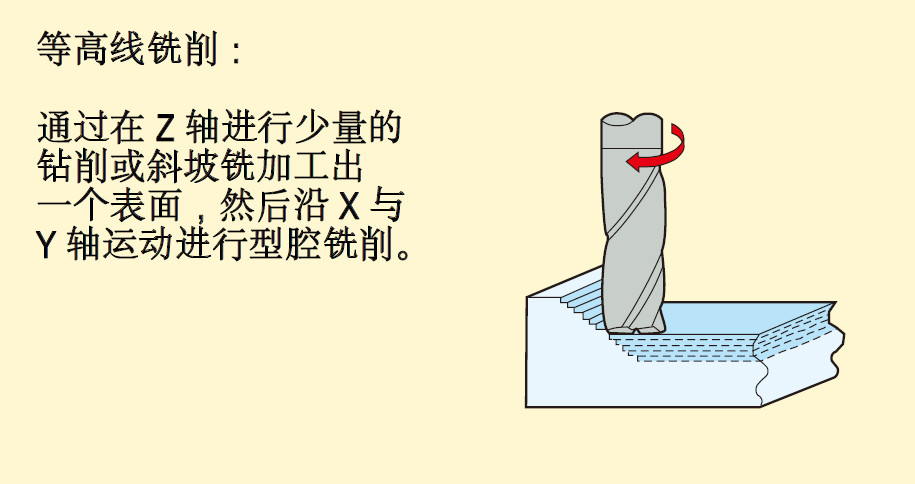
2
밀링 전략의 정의
(1) 일반 처리
일반적인 목적을 위한 처리 전략입니다. 절단 폭과 절단 깊이의 비율은 공정 유형에 따라 달라질 수 있습니다.
1) 공구 특성: 공구의 절삭날이 상대적으로 길고 코어 직경이 작으며 정밀도 요구 사항이 높지 않습니다.
2) 공작기계 요구사항: 특별한 요구사항은 없습니다.
3) 적용 분야: 기본적인 CNC 기술로는 난이도가 높은 고급 가공 방법이 불가능합니다. 금속 제거율은 평균 수준에만 도달할 수 있습니다. 적용 분야에는 일반적으로 소규모 배치 크기와 다양한 재료가 포함됩니다.
(2) 고속 가공
작은 반경 방향 절삭 깊이, 높은 절삭 속도 및 이송 속도를 결합한 가공 전략입니다. 채택된 방법에 따르면 높은 재료 제거율과 낮은 Ra 값을 얻을 수 있습니다. 이 전략의 일반적인 특징은 낮은 절삭력, 공구와 가공물로 전달되는 열 감소, 버 형성 감소, 가공물의 높은 치수 정확도입니다. 고속 가공에서는 일반 가공보다 빠른 절삭 속도를 사용하면 높은 금속 제거율과 우수한 표면 거칠기를 얻을 수 있습니다.
1) 공구 특성: 안정적(더 큰 코어 직경 및 더 짧은 절삭 길이), 깨끗하고 잘 형성된 칩 공간, 우수한 칩 제거 및 코팅에 도움이 됩니다.
2) 공작 기계 요구 사항 : 작업대의 고속 CNC 제어, 고속 및 빠른 이송 속도.
3) 적용분야: 금형산업의 경화강(48-62 HRC)은 반정밀가공 및 정밀가공이 가능하며 납기가 짧습니다. 올바른 절단 도구와 고급 가공 방법을 사용하면 이 기술을 다른 많은 재료에도 적용할 수 있습니다.
(3) 고성능 처리
이는 매우 높은 금속 제거율을 달성할 수 있는 가공 전략입니다. 이 전략의 일반적인 특징은 가공물의 재질에 따라 절단 폭이 Dc의 두 배이고 절단 깊이가 Dc의 1-1.5배라는 것입니다. 고성능 가공에서는 일반 가공보다 칩 부하가 훨씬 높은 가공 방법을 사용하면 매우 높은 금속 제거율을 얻을 수 있습니다.
1) 공구 특성: 공구의 칩 제거 홈에 특별히 개발된 칩 보유 구조, 보호를 위한 45도, 작은 평면 또는 곡선 블레이드 팁, 특히 부드러운 칩 보유 공간, 코팅, 측면 고정 핸들 유무에 관계 없음 .
2) 공작 기계 요구 사항: 높은 안정성, 높은 전력 요구 사항, 높은 강성 클램핑 시스템.
3) 적용 분야: 대규모 생산 및 가공에서는 생산 효율성이 핵심 지표이거나, 높은 금속 제거율이 요구되는 단일 제품을 가공하는 경우입니다.
(4) 고이송 가공
전체 공구 직경의 풀 절삭과 작은 절삭 깊이를 결합한 고이송 가공 전략입니다. 고이송 가공에서는 일반 가공보다 빠른 이송을 사용하여 높은 금속 제거율과 우수한 표면 조도를 얻을 수 있습니다.
1) 공구 특성: 특수 개발된 공구 팁, 매우 짧은 절삭 길이 및 코팅.
2) 공작 기계 요구 사항: 높은 안정성과 높은 이송 속도 가능성.
3) 적용분야 : 연강부터 담금질강, 티타늄합금, 스테인리스강까지 고속가공 전 전처리에 매우 적합하며 깊은 캐비티 가공에도 사용 가능합니다. 이 기술의 장점 중 하나는 사용자가 CAM에서 간단하고 안전하며 빠른 프로그래밍을 달성하는 것이 매우 편리하다는 것입니다. 소위 윤곽 밀링 전략을 사용하면 광범위한 프로그래밍 경험 없이도 복잡한 형상을 더 쉽게 프로그래밍할 수 있습니다.
(5) 미세가공
매우 작은 공구 직경을 사용하는 가공 전략입니다.
1) 공구 특성: 직경 범위 Ø 0.1 ~ 2.0mm, 짧은 절삭 길이, 광범위한 외경 감소, 고정밀, 코팅.
2) 공작 기계 요구 사항: 스핀들 신장을 방지하기 위한 높은 스핀들 정확도, 높은 회전 속도, CNC 및 열 안정성.
3) 응용분야: 다양한 소재에 다양한 캐비티 가공을 수행합니다.
3
밀링 매개변수 및 계산 공식
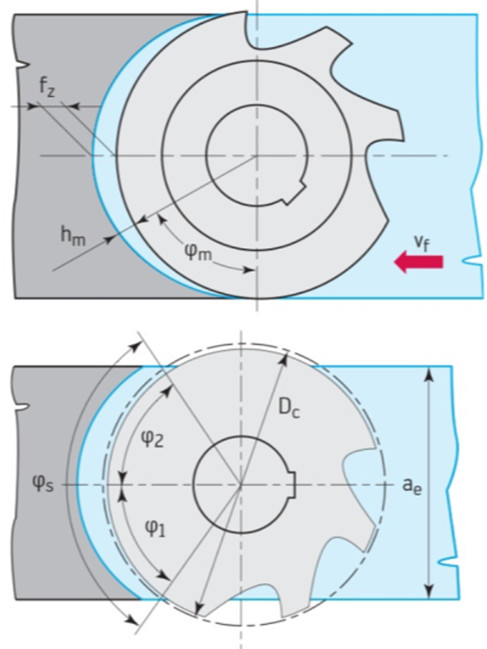
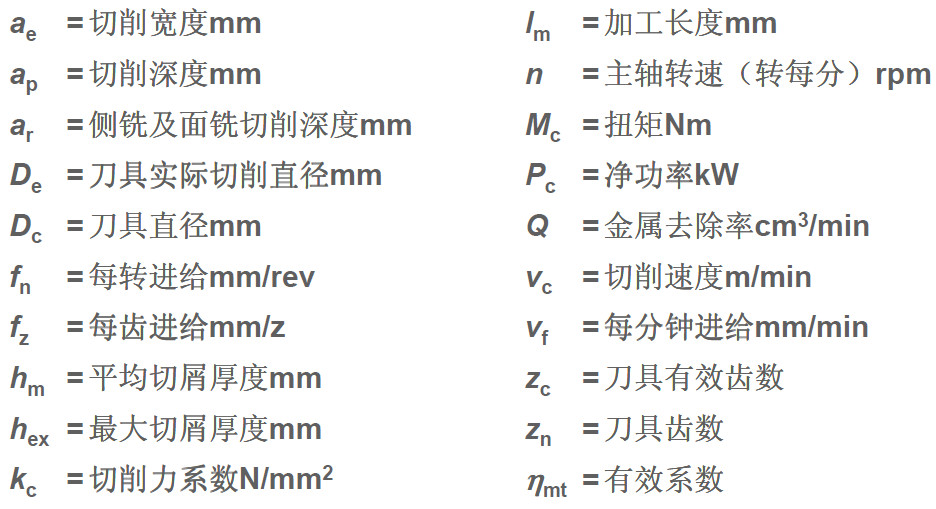
절단 매개변수 계산 공식:
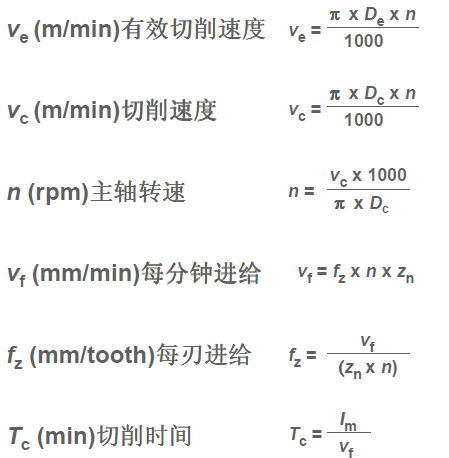
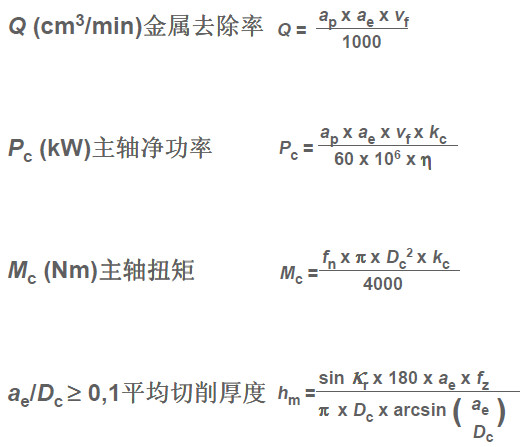
4
밀링 요약
1) 공작 기계의 출력과 강성을 점검하여 공작 기계에 사용되는 공구의 오버행에서 사용되는 밀링 커터의 직경이 가능한 한 짧을 수 있는지 확인하십시오.
2) 밀링 커터의 톱니 수는 공작물과 동시에 맞물려 가공 중에 진동을 유발하는 블레이드가 너무 많지 않도록 적당합니다. 좁은 작업물이나 구멍을 밀링할 때는 작업물과 블레이드의 맞물림이 충분해야 합니다.
3) 칩이 충분히 두꺼울 때 좋은 절삭 결과를 얻고 공구 마모를 줄이기 위해 날당 적절한 이송 속도. 부드러운 커팅 효과와 최저 파워를 구현하기 위해 프론트 앵글 그루브 타입 블레이드를 채택했습니다.
4) 공작물의 너비에 적합한 밀링 커터의 직경;
5) 정확한 주요 편차 각도(일반 밀링에 적합한 45도);
6) 적합한 밀링 커터 위치;
7) 필요한 경우에만 절삭유를 사용하십시오. 건식 밀링은 일반적으로 공구 수명을 향상시킵니다.